


اختيارعجلة الطحن الداخليةشكل
الأشكال الشائعة لعجلات الطحن الداخلية هي مسطحة وكوبية (انظر الشكل أدناه). عجلات الطحن المسطحة هي الأكثر استخدامًا، وعجلات طحن الأكواب أكثر فائدة لطحن فتحات الخطوات والمقاطع العرضية.
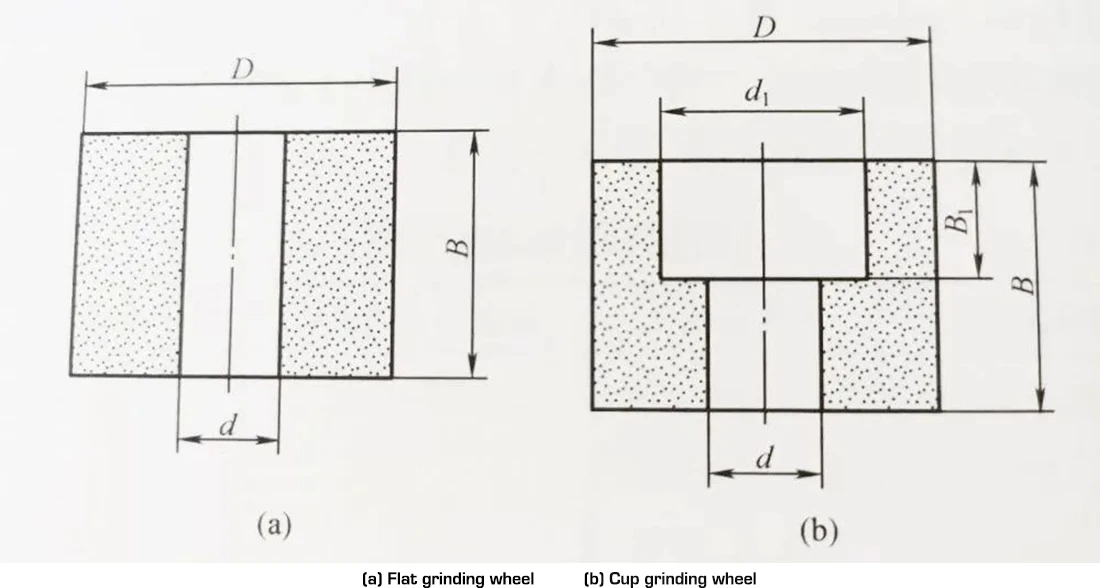
يمكن أن يشير اختيار عجلة الطحن الداخلية إلى الجدول التالي:
|
مواد المعالجة |
متطلبات الطحن |
خصائص عجلات الطحن |
|||
|
حصى كاشطة |
حجم الحبوب |
صلابة |
بيندر |
||
|
الفولاذ الكربوني غير المتصلب |
طحن خشن طحن ناعم |
A A |
24-46 46-60 |
M K-N |
V V |
|
الألومنيوم |
طحن خشن طحن ناعم |
C C |
36 60 |
K-L L |
V V |
|
الحديد الزهر |
طحن خشن طحن ناعم |
C C |
24-36 46-60 |
K-L K-L |
V V |
|
النحاس النقي |
طحن خشن طحن ناعم |
A A |
16-24 24 |
K-L K-M |
V V |
|
البرونز الصلب |
طحن خشن طحن ناعم |
A A |
16-24 24 |
J-K K-M |
V V |
|
سبائك الصلب المعدلة |
طحن خشن طحن ناعم |
A وا |
46 60-80 |
K-L K-L |
V V |
|
تصلب الكربون الصلب وسبائك الصلب |
طحن خشن طحن ناعم |
وا السلطة الفلسطينية |
46 60-80 |
K-L K-L |
V V |
|
نيتريد الصلب |
طحن خشن طحن ناعم |
وا سا |
46 60-80 |
K-L K-L |
V V |
|
فولاذ عالي السرعة |
طحن خشن طحن ناعم |
وا السلطة الفلسطينية |
36 24-36 |
K-L M-N |
V B |
|
بيندر |
عجلة طحن موازية |
||||
|
القطر الخارجي |
عرض |
القطر الداخلي |
|||
|
V |
20 |
6, 10, 20,25, 32 |
6 |
||
|
25 |
6,13,16,25 |
||||
|
25,32,50 |
10 |
||||
|
30 |
6,10,25,32,40,63 |
||||
|
35 |
6,8,10,25,32,40,63 |
||||
|
40 |
6,16,32 |
||||
|
6,10 |
13 |
||||
|
8,10,25,32,40,50,63 |
16 |
||||
|
45 |
32 |
||||
|
50 |
6 |
13 |
|||
|
6,8,10,16,20,25,32,40,50 |
16 |
||||
|
60 |
32,50 |
||||
|
8,10,16,20,25,32,40,50 |
20 |
||||
|
70 |
6,8,10,16,20,25,32,40,50 |
20 |
|||
|
80 |
8,10,16,20,25,32,50,63 |
||||
|
B |
20 |
||||
تركيب عجلة الطحن
عادة ما يتم تثبيت عجلة الطحن الداخلية في أحد طرفي عجلة الطحن التي تربط العمود الطويل. يتم تثبيت بعض عجلات الطحن الداخلية مباشرة على مغزل رأس الطحن الداخلي. هناك طريقتان للتثبيت: التثبيت بالخيط والربط بالربط.
(1) يظهر تثبيت الخيط في الشكل أدناه. نظرًا لأن الخيط لديه قوة تثبيت كبيرة، يتم تثبيت عجلة الطحن بشكل أكثر ثباتًا.

يجب ملاحظة الأمور التالية عند ربط عجلة الطحن وتثبيتها:
1) يجب أن يكون الخلوص بين الفتحة الداخلية لعجلة الطحن وعمود التمديد مناسبًا ويجب ألا يتجاوز 0.2 مم. إذا كانت الفجوة كبيرة جدًا، فيمكن إدخال قطعة من الورق بين الفتحة الداخلية لعجلة الطحن وعمود التمديد لمنع الاهتزاز أو الارتخاء أثناء التشغيل بسبب التثبيت اللامركزي.
2) يجب أن يكون الوجهان الطرفيان لعجلة الطحن مبطنين ببطانات ناعمة مثل الورق الأصفر، بسمك لوح يبلغ 0.2~0.3 مم. والغرض من ذلك هو جعل عجلة الطحن مضغوطة بشكل متساوٍ ومثبتة بشكل موثوق.
3) يجب أن يكون الوجه النهائي لعمود التمديد لعجلة الطحن الحاملة للضغط مسطحًا، ويجب ألا يكون سطح التلامس صغيرًا جدًا، وإلا سيتم تقليل منطقة الاحتكاك ولا يمكن تثبيت عجلة الطحن بشكل موثوق.
4) يجب أن يكون الوجه النهائي المحمل للضغط لبرغي التثبيت متعامدًا مع الخيط لضمان الضغط على عجلة الطحن بالتساوي.
5) الاتجاه الحلزوني لبرغي التثبيت هو عكس اتجاه دوران عجلة الطحن، مما يضمن عدم ارتخاء عجلة الطحن.
(2) استخدم مادة لاصقة لربط عجلة الطحن. كما هو موضح في الشكل أدناه، من الصعب جدًا ربط عجلة الطحن لطحن الثقوب الصغيرة التي يقل حجمها عن φ15 مم باستخدام البراغي، لذلك يتم استخدام الربط.

المواد اللاصقة شائعة الاستخدام مصنوعة من محلول حمض الفوسفوريك (H3ص4) ومسحوق أكسيد النحاس (CuO).
عند الربط والشد يجب ملاحظة النقاط التالية:
1) عند الخلط يجب وضع مسحوق أكسيد النحاس في وعاء خزفي، ويجب حقن محلول حامض الفوسفوريك تدريجياً مع التحريك المستمر. يجب أن يكون الخليط مختلطا بالتساوي ويجب أن يكون التركيز مناسبا.
2) يجب أن يملأ اللاصق الفجوة بين عجلة الطحن والعمود الممتد، ويجب ألا يكون هناك فراغات بالداخل.
3) عند التجفيف في فرن كهربائي، لا ينبغي أن يكون الوقت طويلاً جدًا، وذلك لتجنب التوسع السريع في الحجم عندما يتصلب فوسفات النحاس بسرعة، وحتى تشقق عجلة الطحن. يمكن ملاحظة لون المادة اللاصقة. عندما يصبح لونه أخضر داكن، يجب إيقاف التسخين على الفور.


